Главная> Каталог> Силиконовая резиновая машина> Флэш -резиновая машина> Машина упплуюченного кольца и выдумка
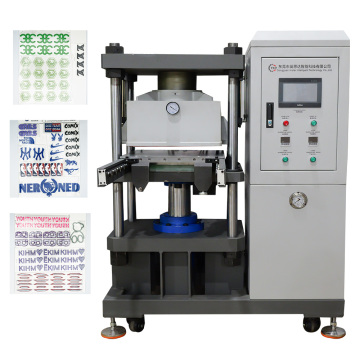
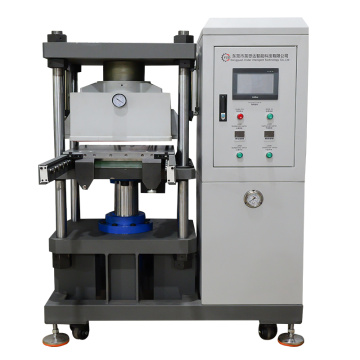
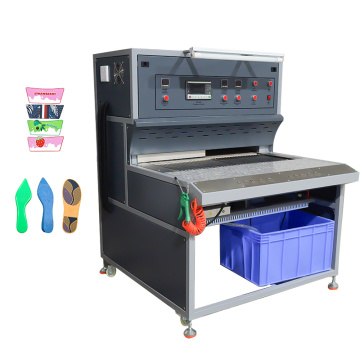
Машина упплуюченного кольца и выдумка

Машина упплуюченного кольца и выдумка

Получить цену
Количество минимального заказа:1
транспорт:Land,Ocean
Атрибуты продукта

Бренд: YSD

место происхождения: Китай

Старый и новый: Новый

Видео осмотр завода: При условии

Отчет о механических испытаниях: При условии

Гарантийный срок на основные компоненты: 1 год

Основные компоненты: ПЛК

Применимая отрасль: Другие

Где предоставлять местные услуги (в каких странах есть зарубежные центры обслуживания): никто

Расположение выставочного зала (в каких странах есть образцы за рубежом): никто

Упаковка и доставка

The file is encrypted. Please fill in the following information to continue accessing it
Увеличенное кольцо
Резиновое кольцо.
Описание продукта

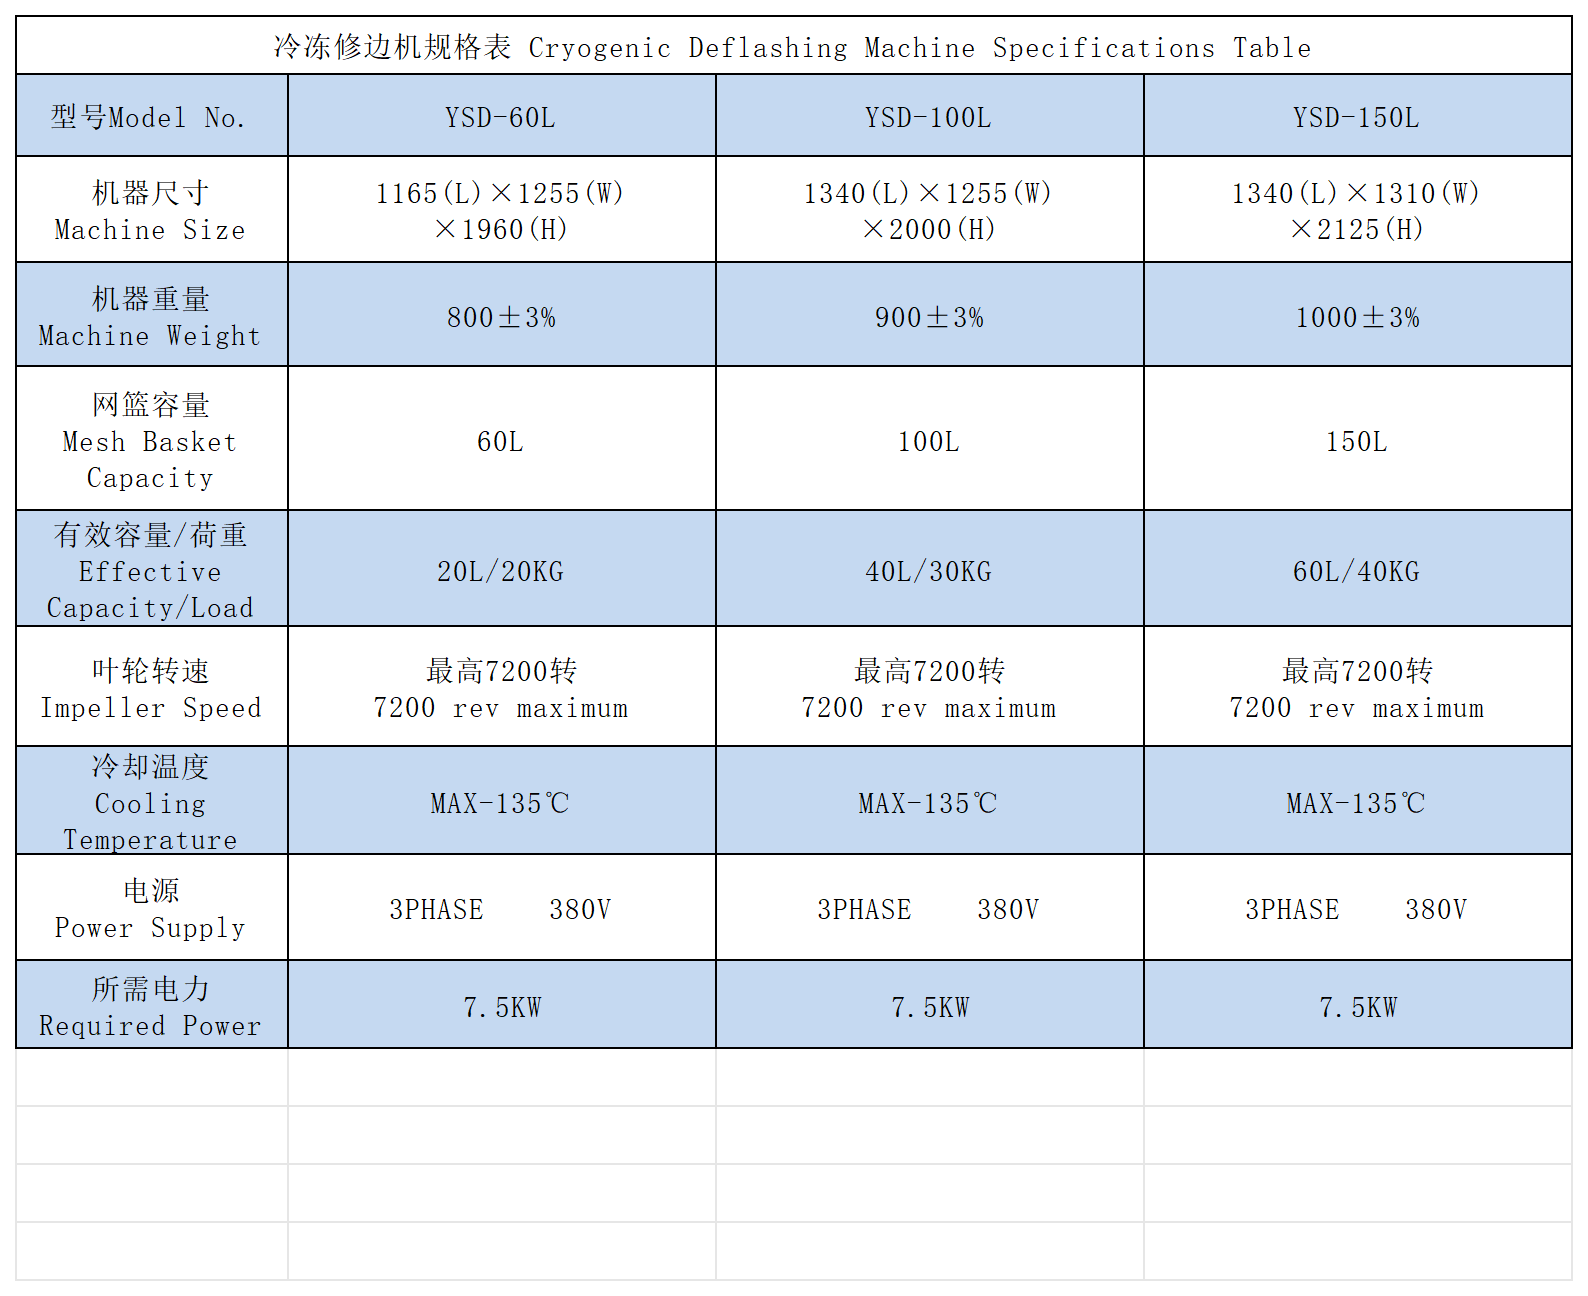
Комплексный процесс удаления вспышки и заусенцев из резиновых уплотнительных колец с жидкой азотной вспышкой

В промышленности по переработке резины обработка вспышки и заусенцев на уплотнительных кольцах напрямую влияет на герметизация производительности и срок службы. Технология криогенного дефляции жидкого азота стала основным отраслевым решением из -за его высокой эффективности и точности. В этой статье подробно рассказывается о полном процессе удаления вспышки из резиновых уплотнительных колец с использованием жидкой азотной вспышки и вводит нанесение песочного взрывного машины и небольшую песок для взрывов при мелкой обработке.
machine

I. Предварительная обработка: двойная подготовка уплотнительных колец и оборудования

1. Первоначальная проверка и исправление уплотнительных колец
Визуальный осмотр: вручную осматривать уплотнительные кольца на наличие серьезных дефектов, таких как отсутствующие резины или пузырьки, и записывают позиции распределения вспышки (обычно встречаются на прощальных поверхностях и портах впрыска).
Прикрепление: поместите уплотнительные кольца в специальные приспособления, выбирая подходящие канавки по позиционированию на основе размера (φ5-φ200 мм), чтобы убедиться, что вспышка обнажается без обструкции. Материалы для приспособления должны сопротивляться -196 ℃ (например, 304 нержавеющая сталь).
2. Калибровка параметров жидкой азотной вспышки вспышки
Установка температуры: предварительно охладить оборудование до -150 ℃ ~ -196 ℃, регулировка времени замерзания в соответствии с типом резины (нитриловый резин/силиконовый резин): нитрильный резин требует -180 ℃ в течение 8-12 минут, в то время как силиконовая резина нуждается в -190 ℃ в течение 15-20 минут, что делает флеш хриплый при температуре ниже основного материала.
Подготовка среды для распыления: используйте нейлоновый песок с размером частиц 0,1-0,3 мм (жесткость берега D 80-90), который необходимо высушить при 120 ℃ в течение 4 часов, прежде чем загружать в бункер оборудования, чтобы предотвратить воздействие на воздействие влаги.

II Жидкий азотный криогенный дефляция: флэш -охррение и начальное удаление

1. Криогенный стадия замораживания
Работа оборудования: запустите жидкую азотную вспышку, отправьте приспособление с уплотнительными кольцами в камеру замерзания, и распылять жидкий азот равномерно посредством распыляющих форсунок с образованием сверхнизкой температурной среды -196 ℃. Части вспышки становятся огражденными из -за сокращения молекулярной цепи (жесткости увеличивается до берега D 95+), расширяя разницу в вязкости с помощью основной резины.
Мониторинг температуры: мониторинг в реальном времени с помощью встроенных датчиков PT100 обеспечивает разницу температуры между уплотнительным кольцом и вспышкой ≤5 ℃, избегая неполного охлаждения, вызванного локальным перегревом.
2. Высокоскоростное спрей, развернутое
Регулировка кинетической энергии: после замораживания оборудование автоматически переключается в режим распыления. Сжатый воздух (давление 0,5-0,8 МПа) носит нейлоновый песок для распыления на вспышку при 80-120 м/с, используя фальсификацию расстроенной вспышки, чтобы она сломалась.
Основное распыление: приспособление приводится в движение сервоприводом для вращения (5-10 об / мин), обеспечивая вспышку на внутренних отверстиях уплотнительного кольца, внешние диаметры и поперечные сечения. Для небольших уплотнительных колец ниже φ10 мм уменьшите давление распыления до 0,3 МПа, чтобы предотвратить встраивание нейлонового песка в резиновую поверхность.

Iii. Отделка песка: улучшение качества поверхности

1. Грубая песчаная обработка с песчаной взрывной машиной
Выбор оборудования: для уплотнительных колец с массовым производством (например, автомобильные уплотнения) используйте паучную машину для песчаных платьев, нагрузки и стеклянные шарики 0,3-0,5 мм (твердость HV 500-600), и выполните катящуюся песочную обработку при 30-50 об / мин в течение 5-8 минут, чтобы удалить остаточный микро-флеш после криогенного дефлекса.
Параметры процесса: угол песочной обработки 45 ° -60 °, расстояние от заготовки 10-15 см, что обеспечивает ra≤1,6 мкм поверхности на поверхностях герметизации уплотнительного кольца (особенно на поперечных углах R).
2. тонкая обрезка с помощью маленькой песчаной машины
Локальная тонкая обработка: для точных уплотнительных колец, используемых в аэрокосмической промышленности (требование точности уплотнения ≤0,05 мм), используйте небольшую песчаную взрывную машину для целевой песочной обработки. Выберите 0,05-0,1 мм песок с алюминия и выполните вторичную обработку на разбивающихся поверхностях и педалях под микроскопом (10-20x), чтобы устранить мелкие заусенцы, трудности для достижения путем криогенного дефляции.
Антистатическая обработка: немедленно удалите поверхностную статическую электричество с помощью ионного воздушного пистолета (скорость ветра 10-15 м/с) после песочной обработки, чтобы предотвратить адсорбцию остаточных частиц песка.

IV Пост-обработка и контроль качества

1. Очистка и сушка
Ультразвуковая очистка: поместите уплотнительные кольца в ультразвуковой резервуар с нейтральным моющим средством (частота 40 кГц) в течение 3-5 минут для удаления остаточного песка и масла, а затем промыть 2-3 раза деионизированной водой.
Высыхание горячего воздуха: сушка в сушке с постоянной температурой (60-80 ℃) в течение 15-20 минут, чтобы не остаться на поверхностях уплотнительного кольца, избегая ошибок в последующих проверках.
2. Полная проверка
Визуальный осмотр: под освещением 3000lux используйте оборудование для визуального осмотра (точность ± 0,01 мм), чтобы проверить удаление вспышки. Уплотнительные поверхности не должны иметь видимых заусенцев, а высота вспышки поверхности, не затягивающей ≤0,03 мм.
Тестирование на производительность: образец для испытаний на устойчивость к давлению (давление на воде 20-50 МПа) и тестирование на воздухонепроницаемость (давление воздуха 0,5 МПа, давление 30 с) для проверки производительности уплотнительного кольца с скоростью утечки ≤0,1%.
O-ring trimming machine

V. Преимущества оборудования и ключевые моменты обрабатывают

Сравнение эффективности: единый жидкий азотный флэш-аппарат может обрабатывать 500-1000 уплотнительных колец в час, повышая эффективность в 10-15 раз по сравнению с традиционным ручным дефляцией, при этом консистенция превышает 98%.
Контроль затрат: потребление жидкого азота составляет около 0,5-1 л/кусок, нейлоновый песок можно использовать в 50-80 раз. В сочетании с местной тонкой обрезкой с помощью небольшой песчаной взрывной машины, комплексные затраты на 30% ниже, чем криогенная дефляция сухого льда.
Технические характеристики: носите специальные жидкие азотные защитные перчатки (устойчивые к -200 ℃) и очки во время работы. Оборудование должно быть оснащено тревогой концентрации кислорода (порог 19,5%), чтобы предотвратить риски дефицита кислорода от утечки жидкого азота.
Заключение
От жидкого азотного криогенного охлаждения до отделки песочной обработки, эта система дефляции, состоящая из жидкой азотной вспышки, песчаной взрывной машины и небольшой песчаной взрывной машины, достигает полностью автоматизированной и точной обработки вспышки для резиновых уплотнительных колец. Этот процесс не только решает узкое место в области эффективности ручного дефляции, но также обеспечивает комплексное улучшение производительности уплотнительного кольца, качества поверхности и срока службы за счет научной комбинации криогенного охлаждения и распыления кинетической энергии, обеспечивая надежное техническое решение для обработки резиновых изделий в высоких полях, таких как автомобильная, аэрокосмическая и медицинская.
Горячие продукты
Запрос
*
*
*

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Отправить